- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
Kiel Plataj Drataj Ruliĝantaj Muelejoj Veturas Plibonigis Kupran Dratan Kvaliton kaj Trafikon
Desegnante 16 jarojn da metalformada sperto ĉeJiangsu Goodroller Machinery Co., Ltd. (GRM), ĉi tiu artikolo ekzamenas kiom modernaPlata Drato Ruliganta Muelejoj- precipe modulaj Du-Altaj kaj Kvar-Altaj agordoj - liveras mezureblajn gajnojn en kvalito kaj trafluo de kupra plata drato. Ni kovras la teknikajn bazojn, komparas agordojn en strukturita tabelo, dividas realmondajn aplikajn scenarojn tra transformilo, fotovoltaika kaj EV-motorsektoroj, kaj respondas la demandojn, kiujn fabrikistoj demandas al ni plej ofte.
Kial Rolling Beats Desegno por Kupra Plata Drato
Mi pasigis pli ol jardekon rigardante kuprajn platdratajn produktantojn luktantajn kun la sama kompromiso: desegnado donas al vi formon, sed ĝi ankaŭ donas al vi eluziĝon, surfacajn difektojn kaj plafonon sur liniorapideco. Rulado ŝanĝas tiun ekvacion. Kiam vi pasas rondan kupran draton tra serio de precizecaj rulaj standoj anstataŭ tiri ĝin tra ĵetkuboj, vi forigas perdon de ĵetkubo tute kaj akiras nivelon de dimensia kontrolo, kiun desegnaĵo simple ne povas egali.
Ĉe GRM, ni rafinas ĉi tiun aliron ekde niaj originoj kiel Zhangjiagang Hongxinyuan Technology en 2008. Post strategia restrukturado en 2015, ni duobligis tion, kion ni plej bone faras - projekti inteligentajn precizecajn rulfabrikojn, kiuj solvas verajn produktajn proplempunktojn. LaPlata Drato Ruliganta Muelejojni konstruas hodiaŭ estas la rezulto de tiu fokuso.
La kerna avantaĝo estas mekanika. Rulado misformas metalon tra kunpremaj fortoj inter rotaciaj ruloj, kio signifas:
- Neniu ĵetkuzo.Rulvivo estas mezurita en monatoj, ne ŝanĝoj, kaj rulanstataŭaĵo estas antaŭvidebla prefere ol reaktiva.
- Pli bona surfaca fino.Malvarma rulado produktas pli glatan, pli unuforman surfacon ol desegnado - kritika por kontraŭflua emajlado aŭ tegaĵo.
- Pli altaj liniorapidecoj.Sen la frotado kaj varmo-amasiĝo de ĵetkubo, vi povas puŝi trairon signife pli alta. Niaj integraj kupraj platdrataj produktadlinioj atingas projektajn rapidojn de 400 m/min.
- Pli striktaj toleremoj.La kombinaĵo de alt-rigidecaj muelejstadoj kaj interretaj mezuraj retroscioj permesas al ni teni dikecajn toleremojn tiel striktajn kiel ± 0,005 mm.
En praktiko, mi vidis klientojn tranĉi siajn po-tunajn konvertajn kostojn je 15–25% simple ŝanĝante de desegnaĵ-bazita platdratprocezo al integra rullinio. Tio ne estas teoria nombro - ĝi devenas de reduktita ila elspezo, malpli da kvalitaj malakceptoj kaj pli rapidaj ciklotempoj.
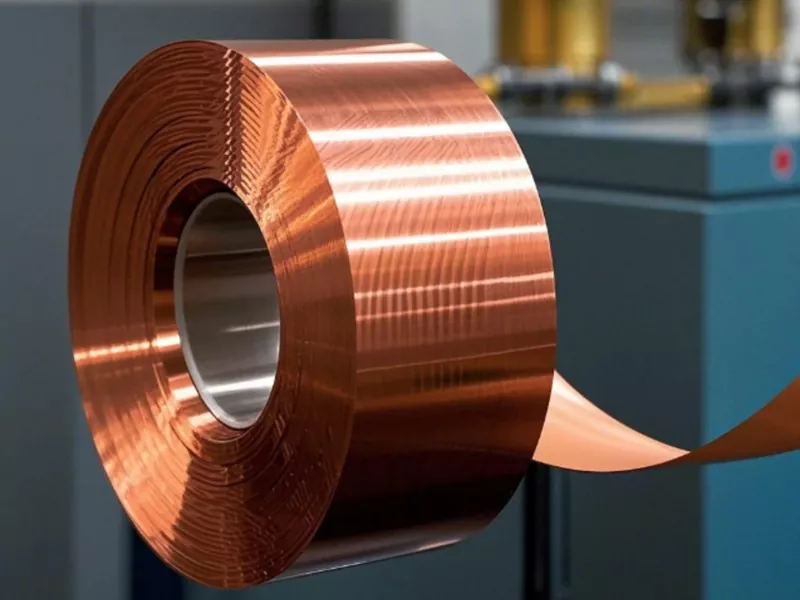
Kiel Efektive Funkcias Plata Drato Rulanta Muelejo
Homoj ofte demandas min, kio efektive okazas ene de aPlata Drato Rulanta Muelejo. La principo estas simpla, sed la inĝenierado malantaŭ ĝi ne estas.
Tipa integra linio komenciĝas per vertikala bobena rekompenco, kiu nutras rondan kupran draton - ĝis Ø8 mm en niaj normaj agordoj - en plur-ĵetan desegnaĵsekcion. De tie, la drato pasas tra serio de rulstandoj. Ĉiu stando reduktas dikecon kaj, kiam ekipite per randaj ruloj, kontrolas larĝon. Inter standoj, interreta polurado kaj polva kolekto tenas la surfacon pura. Ĉe la fino, laser-bazita dikeco kaj larĝmezursistemo disponigas realtempan retrosciigon al la PLC, kiu aŭtomate ĝustigas rulinterspacojn por kompensi termikan ekspansion, ruleluziĝon aŭ alvenantan materialan variadon.
Jen kiel tio aspektas en tipa GRM-linia agordo:
| Komponanto | Specifo | Kvanto |
|---|---|---|
| Vertikala Bobeno Payoff Stand | — | 1 aro |
| Six-Die Desegna Maŝino | DLF6D/500 | 1 aro |
| Unua Du-Alta Rulmuelejo | Ø300 mm | 1 unuo |
| Unua Edger Mill | Ø155 mm | 1 unuo |
| Dua Du-Alta Rulmuelejo | Ø200 mm | 1 unuo |
| Dua Edger Mill | Ø155 mm | 1 unuo |
| Tria Du-Alta Rulmuelejo | Ø160 mm | 1 unuo |
| Interreta Polurado kaj Polvokolekto | — | 1 aro |
| Enreta Mezurado de Dikeco kaj Larĝo | Lasero-bazita, fermita buklo | 1 aro |
| Transversa Take-Up Machine | Aŭtomata bobenado | 1 aro |
La linio kuras kun maksimuma dezajnorapideco de 400 m/min kaj prilaboras envenantan draton ĝis Ø8 mm en pretan platan draton kun dikeco intervalanta de 2.0-12 mm kaj larĝo de 0.5-4.0 mm. Por pli fajna drato - pensu fotovoltaecan rubandon aŭ precizecan mikroplatan drato - ni agordas malsaman aranĝon kun pli malgrandaj ruldiametroj kaj pli altaj rapidproporcioj.
Du-Alta kontraŭ Kvar-Alta: Elektante la Ĝustan Agordon
Ĉi tiu estas la demando, kiun mi plej ofte ricevas de produktaj administrantoj taksantaj novan linion. La mallonga respondo: ĝi dependas de via krudmaterialo kaj viaj finitaj produktaj postuloj. La pli longa respondo implikas kelkajn praktikajn inĝenierajn kompromisojn.
NiaPlata Drato Ruliganta Muelejojuzu modulan dezajnon kiu subtenas aŭ Du-Altajn Rulmuelejajn unuojn aŭ Kvar-Altajn Rulmuelejajn unuojn, kaj en multaj kazoj, hibrida agordo funkcias plej bone.
| Parametro | Du-Alta Rulmuelejo | Kvar-Alta Rulmuelejo |
|---|---|---|
| Rulo aranĝo | Du laborruloj, rekta kontakto kun materialo | Du laborruloj + du rezervaj ruloj |
| Tipa laborrulo-diametro | 160-300 mm (GRM-norma gamo) | Pli malgrandaj laborruloj, pli grandaj rezervaj ruloj |
| Kapablo de redukto | Modera per enirpermesilo; ideala por malglatado kaj mezaj paŝoj | Pli alta redukto per paŝo; pli bona por fini kaj maldikaj mezuriloj |
| Dimensia precizeco | Bona; ± 0,01 mm larĝo atingebla kun rando | Bonega; ±0.005 mm dikeco atingebla |
| Surfaca kvalito | Bona por ĝenerala plata drato | Superulo; kritika por emajlado kaj tegado |
| Tipa aplika stadio | Ruligado kaj meza rulado | Finanta ruliĝado, maldika strio, altforma proporcia drato |
| Komplekseco de bontenado | Malsupra; malpli da ruloj por administri | Pli alta; sekurkopio rula bontenado bezonata |
| Plej taŭga por | Transformilkonduktiloj, CTC, pli grandaj sekcoj | EV harpingla drato, precizecaj konektiloj, maldika PV-rubando |
Mia regulo: se via preta produkto estas pli dika ol 3 mm aŭ pli larĝa ol 6 mm, komencu per Du-Alta agordo por la plej granda parto de la redukto, tiam aldonu Kvar-Altan finantan standon se vi bezonas pli striktajn toleremojn. Por io ajn pli maldika — pensu pri EV harpinglaj konduktiloj aŭ fajna fotovoltaeca rubando — iru Kvar-Altan de la fina etapo pluen. La pli malgrandaj laborruloj en Kvar-Alta muelejo praktikas pli altan kontaktan premon kun malpli rula platigo, kio estas ĝuste tio, kion vi bezonas kiam vi postkuras mikron-nivelan dikecon.
Ni liveris ambaŭ agordojn al klientoj tra elektronikaj, fabrikado de aparatoj, precizecaj risortoj kaj fotovoltaikaj novaj energisektoroj. La modula aliro signifas, ke kliento povas komenci per Du-Alta linio kaj aldoni Kvar-Altajn standojn poste dum ilia produkta miksaĵo evoluas - sen forigi la tutan investon.
Kvalitaj Gajnoj Vi Povas Mezuri
Kiam mi parolas kun kvalitaj administrantoj, ili ne volas adjektivojn. Ili volas nombrojn. Do jen kion niaj Plataj Drataj Rulmaŝinoj efektive liveras en produktado:
Toleremo de dikeco:±0.005 mm sur finita plata kupra drato sub stabilaj kondiĉoj. Tio estas proksimume kvinono de la dikeco de homa hararo, tenita konstante super tuta bobeno.
Toleremo de larĝo:± 0.01 mm, administrita de la randomueliloj kiuj sidas inter la ĉefaj ruliĝantaj standoj.
Rekteco:La kombinaĵo de mallong-streĉlinia ruldezajno kaj preciza streĉa kontrolo inter standoj produktas platan draton kun bonega rekteco - kritika por aŭtomata volvaĵo kaj kontraŭflua prilaborado.
Surfaca finpoluro:La interreta polurado kaj polvkolekta sistemo forigas ruliĝantajn derompaĵojn antaŭ ol ĝi povas enkonstrui la surfacon. Por klientoj, kiuj emajlas aŭ platigas sian platan draton, ĉi tio tradukiĝas rekte al malpli da tegantaj difektoj kaj pli alta dielektrika forto.
Mi menciu ankoraŭ unu aferon, kiu ne ĉiam aperas en speciffolioj: konsistenco trans la bobeno. Estas unu afero bati ±0.005 mm sur prova specimeno. Alia estas teni tiun toleremon de la unua ĝis la lasta. La fermitcirkla kontrolsistemo - lasera mezurado refluanta al la PLC, kiu ĝustigas rulinterspacojn en reala tempo - estas kio ebligas tion. Ni havis klientojn diras al ni, ke iliaj kontraŭfluaj malakceptoprocentoj malpliiĝis je pli ol duono post ŝanĝi al GRM-linio, simple ĉar la dimensia variado de bobeno al bobeno foriris.
Trafikaj Gajnoj: De kie la Rapido Venas
Rapido estas la titola nombro, sed mi volas esti honesta pri kie ĝi efektive venas.
Nia norma integra kupra plata drato linio estas taksita por maksimuma projekta rapido de 400 m/min. Komparu tion kun tipa ĵetkubrila linio kuranta je 150–200 m/min por kompareblaj sekcoj, kaj vi rigardas proksimume 2× traigan avantaĝon antaŭ ol vi eĉ enkalkulas la eliminon de ĵetkubŝanĝoj kaj la rilata malfunkcio.
Sed la vera traira rakonto ne estas nur liniorapideco. Ĝi estas funkciado kaj rendimento:
- Reduktita mana uzado.Ĉar desegno, rulado, mezurado kaj preno estas integritaj en unu kontinuan procezon, ne necesas halti kaj movi bobenojn inter stadioj. Tio sole povas reakiri 2-3 horojn da produktiva tempo per deĵoro.
- Malpli da neplanitaj haltoj.Neniuj ĵetkuboj por anstataŭigi signifas neniujn mez-bobenajn interrompojn por ilaj ŝanĝoj. La ĝustigo de rul-interspaco estas motorizita kaj recepta, do transiro inter produktaj grandecoj daŭras minutojn anstataŭ horojn.
- Pli alta rendimento.Pli mallozaj toleremoj signifas ke malpli da materialo iras al rubo. Por produktanto de kupra platdrato funkcianta 500 tunojn monate, reduktante malakcepton de 3% ĝis 1.5% ŝparas ĉirkaŭ 7.5 tunojn da kupro ĉiun monaton - signifa nombro ĉe nunaj kuproprezoj.
- Aŭtomatigita preno.La transversa prenmaŝino bobenas aŭtomate draton, kun konsekvenca streĉiĝo kaj neniu mana interveno. Ĉi tio reduktas kaj laborkoston kaj la riskon de bobena damaĝo dum manipulado.
En unu lastatempa projekto, kliento prizorganta transformilon kupran platdraton anstataŭigis du apartajn desegnaĵliniojn kun ununura GRM-integra rullinio. Ilia ĉiumonata produktaĵo iris de 180 tunoj al 310 tunoj kun la sama nombro. La matematiko pri repago estis malpli ol 18 monatoj.
Aplikaj Momentfotoj: Kie Niaj Muelejoj Kuras
Niaj Plataj Drataj Rulmuelejoj ne estas unugranda produkto. La modula dezajno ekzistas ĝuste ĉar malsamaj industrioj havas malsamajn postulojn. Jen rapida rigardo al kiel la agordo ŝanĝiĝas tra tri ŝlosilaj sektoroj:
| Industrio | Tipa Finita Plata Drato | Rekomendita Agordo | Ŝlosila Kvalita Postulo |
|---|---|---|---|
| Transformilkonduktiloj | dikeco 2,0–12 mm; Larĝo 0,5–4,0 mm | 5-standa Du-Alta + Edger | Dimensia konsistenco, elektra kondukteco |
| Fotovoltaeca rubando | dikeco 0,05-0,20 mm; Larĝo 0,2–2,0 mm | Multi-standa Kvar-Alta | Toleremo de dikeco ≤ ± 0,005 mm por unuforma lutebleco |
| EV-motoraj harpinglaj konduktiloj | dikeco 1,0–3,0 mm; Larĝo 3,0–8,0 mm | Du-Alta malglatado + Kvar-Alta finado | Randa konturo, rekteco por aŭtomata volvaĵo |
| Precizaj risortoj kaj konektiloj | Dikeco 0,1–1,0 mm | Kvar-Alta kun polurado | Surfaca finpoluro, angula radiuskontrolo |
La fotovoltaeca aplikaĵo estas unu kie mi vidis la tolereman postulon plifortiĝi draste dum la lastaj tri jaroj. Ĉar sunaj ĉelaj efikecceloj puŝas pli alten, rubando-produktantoj estas petataj teni dikecvarion ene de ± 0.005 mm tra la tuta bobeno. La pli malnovaj desegnaĵ-bazitaj procezoj luktas kun tio ĉar ĵetkubeluziĝo ŝanĝas la sekcon iom post iom super la bobenlongo. Ruliĝanta, kun fermitciklaj sugestoj, tenas ĝin stabila.
Por EV harpinglaj direktistoj, la defio estas malsama. Vi bezonas puran randan konturon - la R-angulo ĉe la flanko de la plata drato devas esti unuforma, ĉar ajna malregulaĵo aperas kiel malforta punkto en la statorvolvaĵo. Ni traktas ĉi tion per dediĉitaj radmueliloj kaj finpasejo, kiu specife kontrolas la angulan geometrion.
Oftaj Demandoj
Kiujn materialojn povas procesi Plata Drato-Rulmuelejo?
Niaj mueliloj estas ĉefe desegnitaj por kupro kaj kupraj alojoj, sed la sama platformo pritraktas aluminion, arĝentkovritan kupron, stan-tegitan kupron, nikelo-kupron kaj diversajn alojajn dratojn uzatajn en elektraj kaj elektronikaj aplikoj. La rulmaterialo kaj surfaca traktado estas elektitaj surbaze de la laborpeca materialo por certigi konsekvencan agadon kaj rulvivon.
Ĉu mi povas komenci per Du-Alta linio kaj ĝisdatigi al Kvar-Alta poste?
Jes. La modula dezajno estas intencita. Multaj el niaj klientoj komencas per Du-Alta malglata kaj meza linio, tiam aldonas Kvar-Altajn finajn standojn kiam ilia produkta miksaĵo ŝanĝiĝas al pli maldika aŭ pli precizeca plata drato. La kontrolsistemo kaj linio-aranĝo estas dizajnitaj por alĝustigi ĉi tiun fazan vastiĝon sen postulado de plena rekonstruo.
Kio estas la tipa plumbotempo por personecigita ruliĝanta linio?
Por norma integra kupra plata drato linio, ni kutime citas 4-6 monatojn de mendokonfirmo ĝis fabrika akceptotestado. Propraj agordoj - precipe tiuj implikantaj ne-normajn ruldiametrojn aŭ specialiĝintajn randpostulojn - povas plilongigi tiun templinion je 4-8 semajnoj. Ni provizas 3D-produktadlinian modeladon dum la inĝenierada fazo, por ke klientoj povu revizii la aranĝon kaj materialan fluon antaŭ ol ni tranĉas metalon.
Kiel vi pritraktas postvendan subtenon por eksterlandaj klientoj?
Ni ofertas tutmondan 48-horan respondtempon por teknika subteno kaj konservas reton de servaj inĝenieroj, kiuj povas vojaĝi al klientejoj por instalo, komisiado kaj solvi problemojn. Foraj diagnozoj haveblas per la PLC-kontrola sistemo por pli rapida rezolucio de problemoj. Ni ankaŭ provizas dumvivan teknikan helpon por ekipaĵoj, kiujn ni liveris — ni ne foriras post la garantia periodo.
Ĉu vi ofertas provan ruliĝon aŭ specimenan testadon antaŭ aĉeto?
Jes. Ni kuraĝigas eventualajn klientojn sendi al ni siajn envenantajn dratajn specimenojn kaj celajn specifojn. Nia inĝenieristiko provos ruliĝi sur komparebla agordo en nia testa instalaĵo kaj provizos specimenon de finita plata drato kun plena dimensia raporto. Ĉi tio donas al ambaŭ flankoj klaran, datenatenan bazon por la ekipaĵspecifo.
Se vi taksas Platan Dratan Rulmuelejon por produktado de kupra platdrato - ĉu por transformilo-konduktiloj, fotovoltaeca rubando aŭ EV-motora harpingla drato - la teknika teamo ĉe GRM estas disponebla por diskuti viajn specifajn nudaĵojn, celajn toleremojn kaj trafluajn postulojn. Ni konstruis ĉi tiujn sistemojn ekde 2008, kaj ni komfortas kun la malfacilaj demandoj.